Planificación de producción: qué se fabrica, en qué máquina y cuándo
Planificar la producción es repartir órdenes de fabricación entre máquinas y personas que no dan para todo, con materiales que llegan cuando llegan y prioridades que cambian a media semana. Construimos el plan que se puede rehacer en minutos y que se compara con lo que de verdad pasó en planta.
1El plan de la semana, en una pizarra
En muchas fábricas el plan vive en la cabeza del jefe de producción, apoyado en una pizarra o en una hoja de cálculo con colores por máquina. Las órdenes salen del programa de gestión, pero la secuencia se decide a mano cada lunes y se corrige por teléfono cada vez que entra una urgencia o falla una máquina.
Funciona mientras esa persona está. Cuando falta, o cuando el volumen crece, nadie sabe con certeza qué entrega está en riesgo hasta que es tarde.
Si lo que busca es seguir cada trabajo desde el encargo hasta la factura, eso lo contamos en la página de industria y talleres. Aquí hablamos de la planificación: decidir el orden antes de empezar.
2Los datos que necesita un plan creíble
Un plan es tan bueno como sus datos. Antes de dibujar ninguna pantalla revisamos con usted si existen y si son fiables:
- Órdenes de fabricación con artículo, cantidad, fecha de entrega y ruta de operaciones.
- Capacidad real: máquinas, turnos, personas con su cualificación y paradas previstas por mantenimiento.
- Tiempos de preparación y de cambio de formato, además del tiempo por pieza. Es el dato que más falta y el que más descuadra el plan.
- Materiales: existencias y compras pendientes con su fecha prevista de llegada.
3Secuenciar y volver a secuenciar
El planificador ve cada máquina como una línea de tiempo y mueve las órdenes sobre ella. El sistema comprueba al instante lo que la pizarra no comprueba: si el material estará, si hay alguien cualificado en ese turno, si la máquina tiene una parada prevista y qué entregas se retrasan con el cambio.
También propone secuencias que reducen cambios de formato, agrupando órdenes parecidas, y enseña lo que se gana y lo que se pierde. Cuando entra una urgencia, enseña qué órdenes desplaza y a qué clientes afecta. La decisión de aceptar la propuesta, cambiarla o descartarla es siempre del planificador, que conoce cosas que no están en ningún dato.
4Plan frente a realidad
Un plan que no se contrasta con lo que pasa se queda en deseo. En planta, el operario marca desde una tableta el inicio y el fin de cada orden, las piezas buenas y el rechazo, y el motivo de una parada. No hace falta conectar las máquinas para empezar.
Con eso, el plan se actualiza solo, las desviaciones aparecen el mismo día y, con unas semanas de datos, los tiempos estándar dejan de ser una estimación para parecerse a los reales. Ese es el dato que hace que el plan siguiente sea mejor que el anterior.
5Dónde hemos resuelto algo parecido
Certia Group
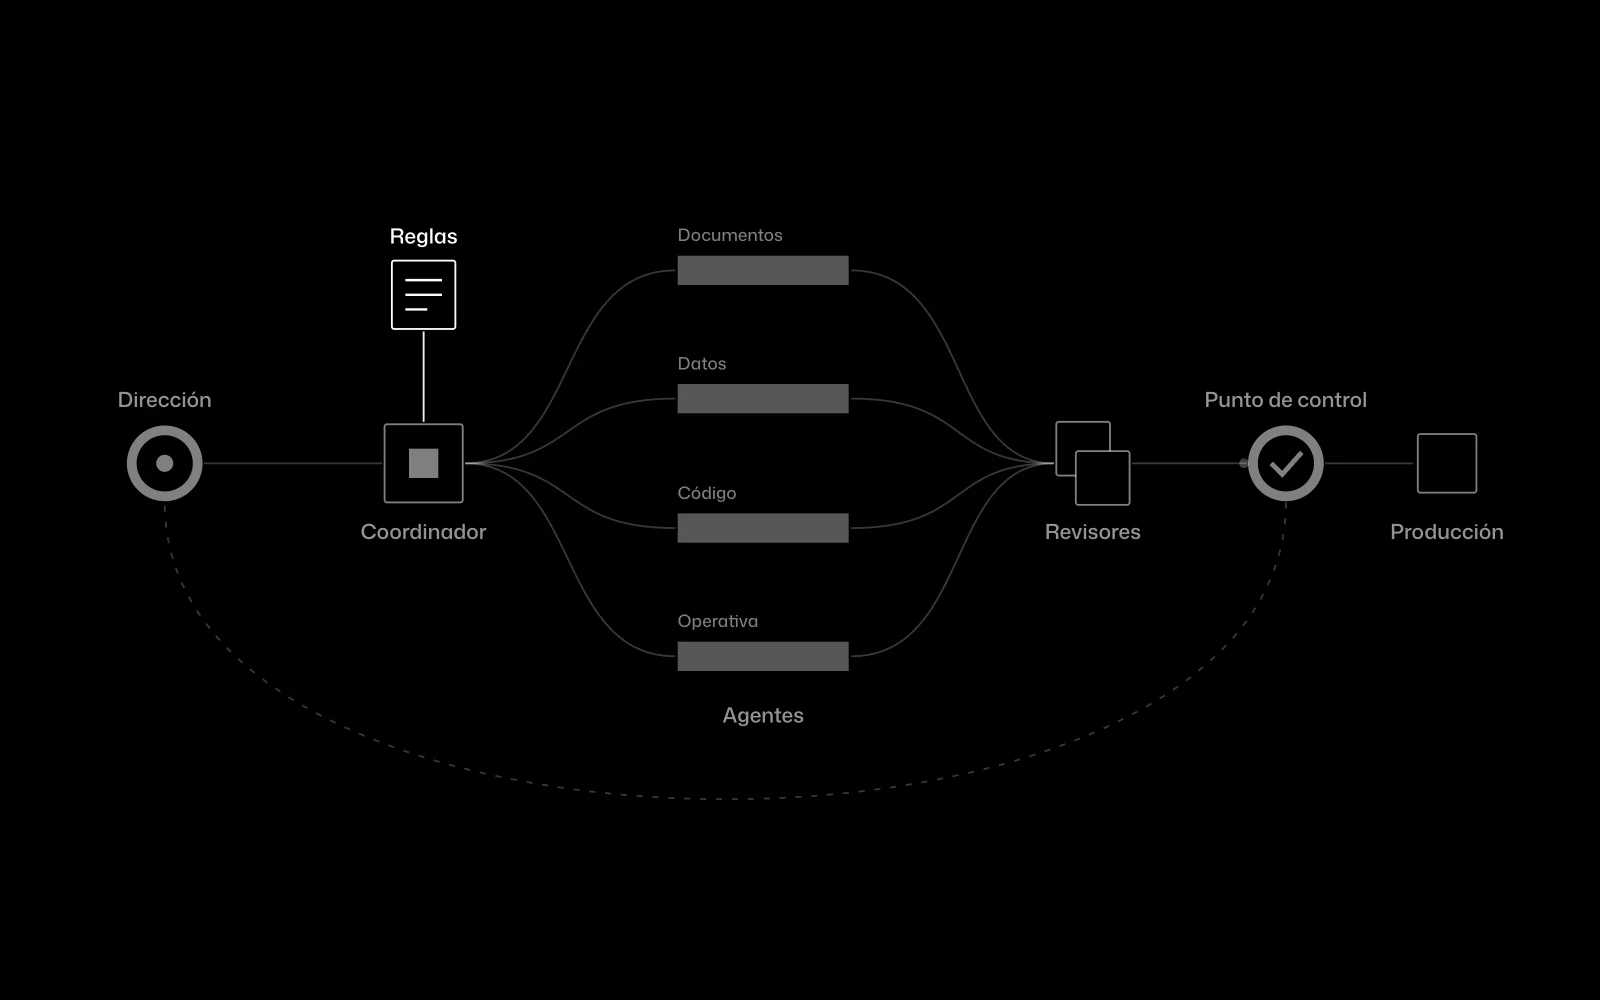
Un equipo de agentes de IA dentro de una ingeniería
En Certia Group integramos un equipo de agentes de IA que asume trabajo que antes pasaba de mano en mano, con una persona que aprueba cada paso que importa. Es el mismo reparto que proponemos al planificador: el sistema propone, él decide. No tenemos todavía un caso publicado de planificación de producción industrial.
En uso
6Preguntas frecuentes
¿Sustituye al módulo de producción de nuestro programa de gestión?
No necesariamente. Las órdenes pueden seguir naciendo en su programa; lo que añadimos es la secuencia, la capacidad y el seguimiento en planta, que es lo que esos módulos suelen resolver peor en una pyme.
¿Hace falta conectar las máquinas?
Para empezar, no. El avance se registra desde una tableta. Si más adelante alguna máquina permite leer sus datos y compensa, se estudia.
¿Y si nuestros tiempos estándar no son fiables?
Es lo más habitual. Se empieza con los que hay, y el registro de avance real los va corrigiendo. A las pocas semanas se sabe qué tiempos estaban lejos de la realidad.
¿Funciona para fabricación bajo pedido con muchas referencias?
Sí, y es donde más ayuda, porque cada semana el plan es distinto. Lo que cambia es cómo se agrupan las órdenes para reducir cambios de formato.
¿El sistema decide la secuencia solo?
Propone una y explica por qué. Quien la aprueba, la cambia o la descarta es el planificador.
Enséñenos el plan de esta semana
Con la pizarra o la hoja de esta semana y lo que acabó pasando le decimos qué datos faltan y por dónde empezar.
Cuéntenos su problema